Ngôn ngữ

Chất lượng cháy của động cơ được đảm bảo trước khi piston chạm đến điểm chết trên. Trục cam ra lệnh khi nào van nạp và van xả mở, chúng nâng lên bao xa và chúng mở trong bao lâu. Sai số cấu hình vấu chỉ 0,01 mm trên một vấu sẽ làm xáo trộn quá trình nạp nhiên liệu không khí, làm thay đổi đường cong mô-men xoắn và làm tăng nhiệt độ khí thải. Đó là lý do tại sao các nhà sản xuất động cơ cần trục cam chính xác: bộ phận đặt ra tiêu chuẩn về hiệu suất đốt cháy, tuân thủ khí thải và độ bền của hệ thống van.
Độ chính xác của sự kiện van là ảnh hưởng cơ học lớn nhất đến hiệu suất đốt sau bản thân thiết kế buồng đốt. Van nạp mở muộn sẽ nạp ít điện hơn; van xả đóng muộn sẽ kéo hỗn hợp mới ra khỏi xi lanh; sườn thùy bị mòn làm thay đổi tốc độ ngồi của van và làm mất ổn định bộ nâng thủy lực. Mọi hư hỏng trong số này đều bắt đầu từ sự sai lệch về hình học vấu cam.
Hiệu chuẩn động cơ giả định mối quan hệ cố định giữa góc trục khuỷu và vị trí van. Khi thời điểm trục cam di chuyển ra khỏi bản đồ đó thậm chí 0,5 độ, hỗn hợp nhiên liệu không khí, phần khí dư và biên độ kích nổ đều thay đổi. Những hậu quả thực tế có thể đo lường được: mô-men xoắn cực đại di chuyển ra khỏi tốc độ động cơ mục tiêu, nhiệt độ khí thải tăng và lượng NOx thải ra tăng. Trục cam chính xác giữ mối quan hệ này bên trong vỏ hiệu chuẩn từ chu kỳ nung đầu tiên cho đến hết thời gian bảo hành.
Trục cam chính xác được chỉ định bằng micron và độ góc chứ không phải những tuyên bố chung chung về chất lượng. Cuộc kiểm tra sắp tới của nhà sản xuất động cơ sẽ khóa năm thông số và mỗi thông số đều có hậu quả trực tiếp về mặt cơ học.
| tham số | Dung sai sản xuất | Hậu quả của sai lệch |
| Lỗi hình thức hồ sơ thùy | lên tới 0,010 mm | Thay đổi khả năng tăng tốc của van, tiếng ồn của bộ nâng |
| Hết vòng tròn cơ sở | lên tới 0,025 mm | Tính không ổn định của khe hở van ở tốc độ động cơ cao |
| Đường kính tạp chí | lên tới 0,020 mm | Độ ổn định của màng dầu bị suy yếu, có nguy cơ mài mòn |
| Độ lệch thời gian cam | lên tới 0,5 độ | Chuyển đổi mô-men xoắn cực đại, nhiệt độ khí thải cao hơn |
| Độ nhám bề mặt thùy Ra | lên tới 0,40 micron | Mòn vấu nhanh hơn, tổn thất ma sát cao hơn |
Các giá trị này trông nhỏ khi đứng riêng lẻ nhưng lại được kết hợp bên trong một hệ thống van đầy đủ. Độ đảo vòng tròn cơ sở 0,025 mm làm thay đổi lực nâng van hiệu quả ở vòng tua máy cao và bề mặt thùy thô làm tăng tốc độ mài mòn làm xóa đi hình dạng ban đầu. Để phê duyệt sản xuất, nhà cung cấp phải chứng minh khả năng kiểm soát tất cả năm thông số thông qua hồ sơ đo lường chứ không chỉ một báo cáo đầu tiên.
Độ chính xác chỉ là tạm thời nếu bề mặt vấu không thể chịu được tải trọng làm việc. Vật liệu trục cam cân bằng độ cứng, độ dẻo dai và khả năng chế tạo. Gang nguội phù hợp với động cơ sản xuất nhỏ gọn; sắt dạng nốt mang tải trọng cơ học cao hơn; thép hợp kim cứng phục vụ các chu kỳ làm việc có lực nâng cao, vòng tua cao và tăng áp.
Lộ trình xử lý nhiệt xác định liệu thùy có giữ được mặt cắt nền của nó trong suốt thời gian bảo dưỡng hay không. KORBOR chọn các hợp kim hiệu suất cao và áp dụng quá trình ủ, cacbon hóa và làm nguội để nâng cao độ bền, độ cứng và khả năng chống mài mòn. Biểu đồ dưới đây tóm tắt phạm vi độ cứng thùy điển hình mà các quy trình này mang lại.
Một trục cam chính xác là một thành tựu; hàng ngàn trục cam giống hệt nhau là một hệ thống sản xuất. Các nhà sản xuất động cơ đánh giá các nhà cung cấp dựa trên tính nhất quán về mặt thống kê chứ không phải dựa trên một cuộc kiểm tra bài viết đầu tiên. Nhà cung cấp phải chứng minh khả năng kiểm soát nguyên liệu thô, gia công, xử lý nhiệt và đo lường cuối cùng trong mỗi lô.
Công ty TNHH Máy móc An Huy KORBOR đã có 25 năm kinh nghiệm sản xuất trục cam và chỉ trục cam. của nó Hệ thống chất lượng IATF 16949:2016 áp dụng khái niệm sản xuất không khuyết tật ở mọi giai đoạn và của công ty năng lực sản xuất hàng năm vượt quá 2,3 triệu bộ trục cam.
các dòng sản phẩm trục cam ô tô riêng bao gồm hơn 800 số bộ phận, trong khi catalogue trục cam xe máy thêm hơn 600 mô hình. Các nhà sản xuất động cơ ngày càng dựa vào các nhà cung cấp có thể xử lý nhiều dòng động cơ với cùng một nguyên tắc quy trình.
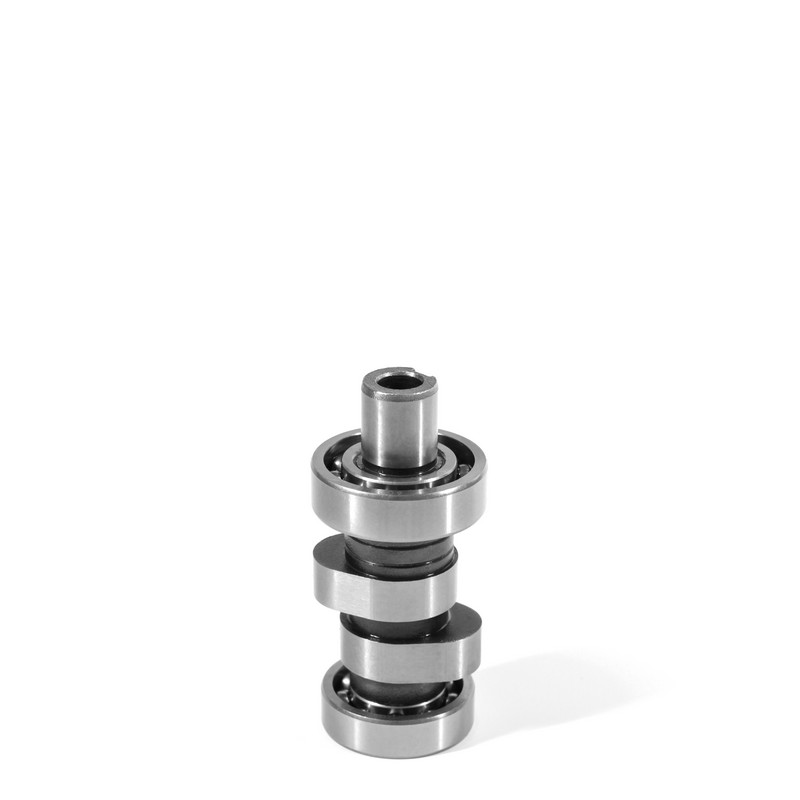 Các nhà sản xuất, nhà cung cấp trục cam xe máy OEM/ODM tùy chỉnh Chúng tôi là nhà sản xuất, nhà cung cấp và nhà máy trục cam xe máy OEM/ODM tùy chỉnh của Trung Quốc, ANHUI KORBOR cung cấp trục cam xe máy tùy chỉnh và ... Xem sản phẩm →
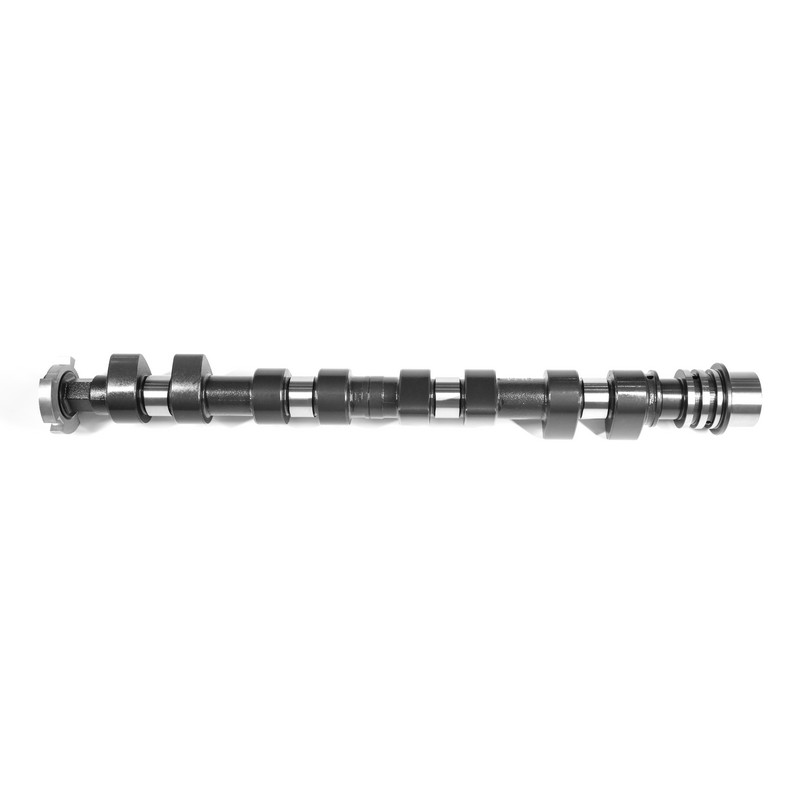 Các nhà sản xuất, nhà cung cấp trục cam ô tô trống tùy chỉnh Là nhà sản xuất, nhà cung cấp và nhà máy trục cam ô tô trống tùy chỉnh của Trung Quốc, KORBOR cung cấp trục cam gang đúc lạnh OEM/ODM, trục cam dạng nốt ... Xem sản phẩm →
Trước khi phê duyệt nguồn trục cam, nhà sản xuất động cơ phải xác minh bốn lĩnh vực: đo lường, truy xuất nguồn gốc vật liệu, kiểm soát quy trình và truy xuất nguồn gốc theo lô. Danh sách kiểm tra thực tế có năm mục.
Đo lường từng phần, chứng nhận vật liệu, một lần kiểm tra độ cứng và đánh giá trực quan biên dạng thùy. Chỉ được chấp nhận để xác nhận thiết kế.
Kiểm soát quy trình bằng thống kê, kiểm tra độ cứng ở cấp độ lô, kiểm tra độ lệch tâm trên từng bộ phận và truy xuất nguồn gốc đầy đủ từ quá trình nấu chảy đến quá trình nghiền cuối cùng. Đây là điều kiện giải phóng cho các dòng động cơ.
Các nhà sản xuất động cơ cần trục cam chính xác vì độ chính xác của sự kiện van kiểm soát trực tiếp quá trình đốt cháy, khí thải và độ bền. Độ lệch thời gian chỉ 0,5 độ sẽ làm thay đổi đường cong mô-men xoắn và sai số biên dạng thùy trong phạm vi 0,010 mm sẽ làm thay đổi khả năng tăng tốc của van và độ ổn định của bộ nâng.
các lobe profile form error, typically held to 0.010 mm or tighter, is the most critical value on the drawing. It sets valve acceleration, seating velocity, and valvetrain noise. Base-circle runout and journal diameter follow closely because they determine oil-film stability and high-speed valve lash consistency.
Xử lý nhiệt chuyển đổi thùy đất thành bề mặt cứng chống mài mòn. Độ cứng hoặc chiều sâu vỏ không đồng đều gây ra hiện tượng mài mòn cục bộ và vấu này nhanh chóng mất đi hình dạng ban đầu. Làm cứng cảm ứng, cacbon hóa và thấm nitơ là các phương pháp phổ biến, được chọn tùy theo ứng suất tiếp xúc và chu kỳ làm việc của động cơ mục tiêu.
IATF 16949:2016 là tiêu chuẩn cơ sở của ngành sản xuất trục cam ô tô. Nó đòi hỏi phải kiểm soát quy trình bằng thống kê, truy xuất nguồn gốc nguyên liệu đầy đủ và cải tiến liên tục trong toàn bộ chuỗi sản xuất. Hệ thống chất lượng của nhà cung cấp phải được kiểm tra chặt chẽ như khả năng gia công của nó.




 35018102000203
